Como o fabrico automatizado com CNC garante precisão nos armários personalizados modernos
Descubra como a produção CNC automatizada proporciona precisão de nível industrial, tolerância zero a erros e execução perfeita para armários personalizados em projetos B2B.
Resumo Executivo: A Evolução Industrial da Carpintaria Arquitetónica
Os setores globais da construção comercial e residencial de alto padrão estão a atravessar uma profunda transformação estrutural. À medida que os projetos arquitetónicos se tornam cada vez mais complexos e os prazos de entrega dos projetos se apertam, os métodos tradicionais de carpintaria manual já não conseguem cumprir as rigorosas tolerâncias dimensionais, a consistência estrutural e o volume de produção exigidos pelos promotores imobiliários internacionais, empreiteiros gerais e empresas de design comercial.
Em resposta a esta dinâmica de mercado em evolução, as instalações avançadas de fabrico de armários B2B passaram de oficinas dependentes de artesãos para ecossistemas de produção totalmente automatizados e digitalmente integrados. No cerne desta modernização industrial está a maquinaria de Controlo Numérico por Computador (CNC). A implementação da tecnologia CNC automatizada reestruturou fundamentalmente a forma como os armários de alta qualidadearmários personalizadossão concebidos, fabricados e montados.
Este relatório examina os mecanismos tecnológicos através dos quais o fabrico CNC automatizado elimina o erro humano, garante precisão sub-milimétrica, maximiza o rendimento dos materiais e simplifica a execução de projetos de grande escala — assegurando o cumprimento total de especificações complexas de carpintaria arquitetónica.
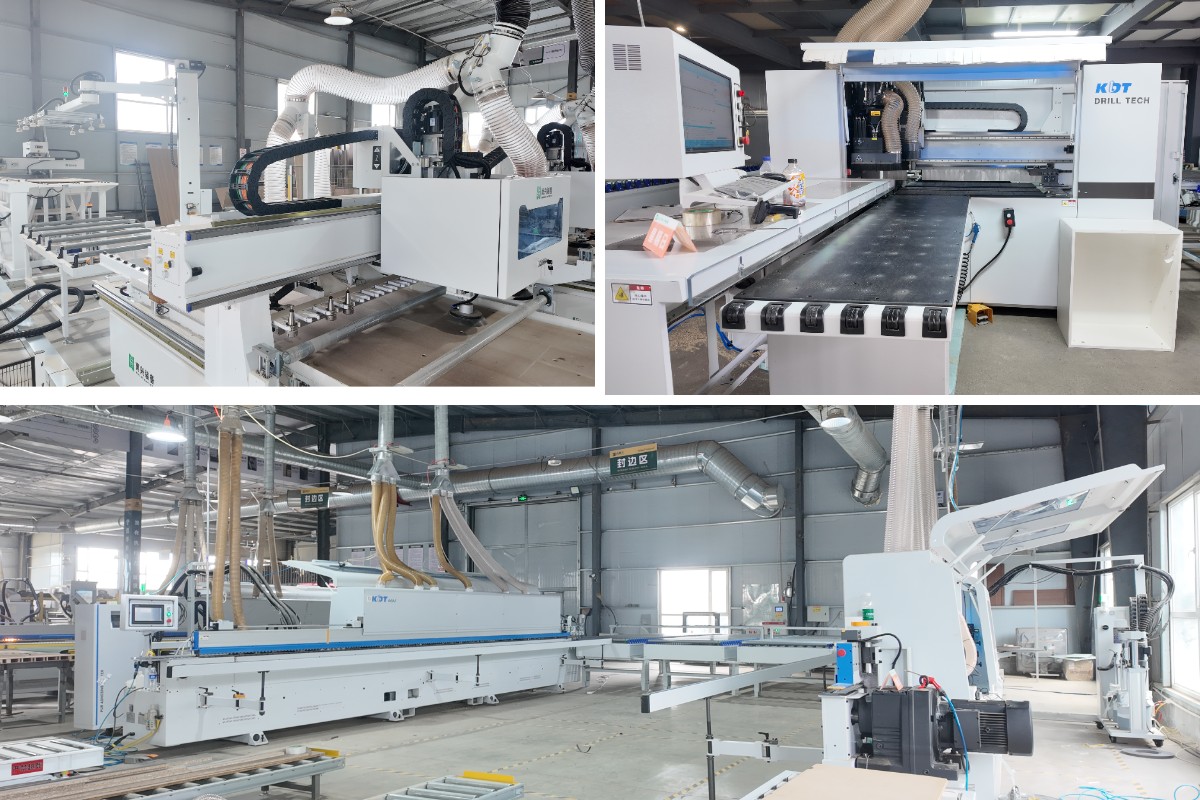
O Dilema da Precisão: Artesanato Manual vs. Execução CNC Automatizada
Historicamente, a carpintaria de interiores dependia fortemente de medição manual, corte de painéis, perfilagem de bordos e perfuração à mão. Embora as técnicas artesanais especializadas tenham valor de legado, a execução manual introduz uma acumulação composta de erros — uma falha crítica ao executar empreendimentos residenciais de vários pisos ou projetos comerciais boutique.
Quando se produz mobiliário por medida para dezenas ou centenas de plantas de unidades, variações menores — como um desvio de 1,5 mm na esquadria dos painéis — resultam em cascata em estruturas de carcaça desalinhadas, folgas irregulares nas portas, corrediças de gavetas que encravam e atrasos prolongados na instalação em obra.
O processamento CNC automatizado resolve esta vulnerabilidade estrutural ao substituir as ferramentas de medição físicas por fluxos de dados digitais derivados diretamente de plataformas de software modernas de Desenho Assistido por Computador (CAD) e de Fabrico Assistido por Computador (CAM).
Comparação das Principais Métricas de Fabrico
Precisão Dimensional:Métodos manuais de carpintaria mantêm ± 1,5 mm – 3,0 mm, enquanto os Sistemas de Fabrico CNC Automatizados alcançam uma precisão sub-milimétrica de ± 0,1 mm.
Integridade da Aderência da Orlagem:Os processos manuais apresentam qualidade variável devido a colas termofusíveis aplicadas à mão, enquanto os sistemas automatizados utilizam selagem termofusível PUR de junta zero da alemã Jowat para isolamento permanente contra a humidade.
Velocidade de Processamento de Furos Multi-Eixos:A perfuração manual baseia-se em operações sequenciais de furo único, enquanto os centros de perfuração CNC multi-eixos executam perfuração simultânea em 6 faces numa única passagem.
Rendimento e Utilização de Material:Os esquemas manuais de painéis geram uma utilização de material de 70% – 80%, enquanto o nesting CNC algorítmico maximiza as taxas de rendimento para 92% – 96%.
Através de protocolos algorítmicos de ferramentas, a produção automatizada garante que cada painel de substrato processado mantém integridade estrutural uniforme e consistência dimensional, independentemente da escala de produção.
1. Rendimentos Algorítmicos de Material: Tecnologia de Nesting CNC de Alta Precisão
O processo de fabrico começa com o processamento de painéis em bruto, onde máquinas industriais de nesting CNC transformam parâmetros de engenharia em componentes fisicamente otimizados.
Otimização Algorítmica da Disposição de Painéis
No fabrico convencional, o corte de painéis está restrito aos movimentos lineares da serra, forçando os padrões de corte em grelhas rígidas que resultam em desperdício significativo de material. As plataformas industriais modernas de nesting utilizam algoritmos de otimização avançados que avaliam a geometria dimensional de cada componente individualarmário necessário em toda uma encomenda.
O algoritmo dispõe dinamicamente painéis retangulares, perfis curvos e formas irregulares em tamanhos de chapa padrão (como MDF de alta densidade ou contraplacado de grau marítimo) para alcançar taxas de eficiência de material superiores a 92% a 96%.
1. Importação de Desenho CAD: Converte a geometria vetorial em coordenadas exatas da máquina.
2. Rotação Dinâmica: Roda os componentes dinamicamente para os alinhar com os padrões naturais do veio da madeira.
3. Cálculo da Perda por Espessura do Corte: Calcula a folga precisa do diâmetro da fresa para eliminar a sobreposição de corte.
4. Encaminhamento da trajetória da ferramenta: Gera trajetórias de corte de alta velocidade com múltiplas passagens para bordas de painel limpas e sem rebarbas.
Soluções de estabilidade de fuso de alta velocidade e fixação por vácuo
O corte de precisão exige estabilidade mecânica absoluta durante as operações de fuso de alta velocidade. Os centros de nesting industriais utilizam camas de sucção de vácuo multizona capazes de gerar uma intensa pressão de fixação em todo o substrato.
Camas de vácuo com controlo por zonas: Concentra a potência de sucção estritamente sob a área de corte ativa, evitando microvibrações ou deslocamentos do painel, mesmo ao fresar componentes de armário intrincados e de pequeno formato.
Precisão do eletrofuso: Fusos de alta frequência arrefecidos a ar ou a líquido, a funcionar até 24 000 RPM, eliminam o lascamento, o rasgamento ou a delaminação das bordas da matéria-prima ao longo de folheados de superfície delicados ou lacas de alto brilho.
Ao eliminar o manuseamento manual de painéis durante a fresagem primária, a tecnologia de nesting garante que as dimensões fundamentais dos painéis para todos armários personalizados permaneçam completamente fiéis aos desenhos de oficina CAD aprovados.
2. Resiliência Ambiental: Máquinas Automáticas de Orlagem e Isolamento contra a Humidade
A longevidade estrutural de um armário é largamente determinada pela qualidade da sua proteção de orlas. Em ambientes de cozinha, casa de banho e hotelaria comercial, a penetração de humidade representa a principal causa de inchaço do substrato do núcleo, formação de bolor e falha estrutural prematura.
O fabrico automatizado resolve esta vulnerabilidade operacional através de máquinas industriais automáticas de orlagem que utilizam química adesiva avançada e automação de alimentação contínua.
Sistemas de Adesivo Termofusível PUR Jowat Alemão vs. Adesivos EVA Tradicionais
As fábricas tradicionais dependem fortemente de colas termofusíveis padrão de etileno-acetato de vinilo (EVA), que são suscetíveis à reativação térmica e à degradação pela humidade ao longo do tempo. As linhas automatizadas avançadas integram adesivos termofusíveis PUR Jowat alemães, estabelecendo um padrão de classe mundial para a colagem industrial de orlas:
1. Reticulação química: Os adesivos PUR Jowat sofrem uma reação química irreversível com a humidade atmosférica após a aplicação, formando uma ligação permanente de alta resistência que suporta variações severas da temperatura ambiente e exposição contínua à humidade.
2. Linhas de cola ultrafinas: Os sistemas de dosagem automatizados mantêm um controlo preciso da espessura da cola com o PUR Jowat, produzindo uma estética de orla “zero-joint” em que a linha de cola se torna visualmente invisível a olho nu, ao mesmo tempo que asseguram vedações de orla 100% impermeáveis.
Sequência integrada de estações de corte e acabamento
As orladora industriais executam uma sequência contínua de acabamento em várias fases a velocidades de linha até 20 a 30 metros por minuto:
Unidade de pré-fresagem: Utiliza cabeças de corte de diamante para cortar 0,5 mm a 1,0 mm da borda do painel em bruto, eliminando microfraturas do corte e criando uma superfície impecável para a ligação adesiva.
Zona dos rolos de pressão: Aplica pressão pneumática calibrada para forçar a fita de orla para o núcleo do substrato.
Aparo das extremidades e arredondamento dos cantos: Servomotores de alta precisão aparam o excesso de fita ao nível das bordas frontal e traseira do painel, arredondando suavemente as junções dos cantos sem deixar arestas vivas nem marcas de corte manual.
Raspagem e polimento: Raspadores pneumáticos de lâmina dupla removem os resíduos microscópicos de cola, seguidos de rodas de polimento de tecido motorizadas que restauram o brilho original do material da fita de orla.
Este processo automatizado de selagem isola os materiais internos do núcleo, garantindo durabilidade a longo prazo e integridade estrutural em ambientes exigentes.
3. Montagem Estrutural de Alta Velocidade: Máquinas de Furação de Seis Faces
Depois de os painéis serem encaixados, cortados e orlados, seguem para a preparação das ferragens. A construção moderna de armários assenta fortemente em fixadores mecânicos ocultos, fechos de came, cavilhas de madeira, dobradiças ocultas e corrediças de gaveta de montagem inferior. A colocação exata destas posições de montagem determina a facilidade com que o corpo do armário se monta no local de obra.
A introdução de máquinas de furação de seis faces CNC transformou fundamentalmente esta fase de produção.
Maquinagem Simultânea Multieixos
As máquinas de furação convencionais exigiam o virar manual dos painéis e várias configurações de passagem para perfurar orifícios nas faces superior, inferior e laterais. Cada reposicionamento introduzia erro humano de colocação.
Os centros de furação CNC de 6 faces de alta eficiência executam todas as operações de perfuração, fresagem e ranhuração em todos os seis planos espaciais de um painel numa única passagem automatizada:
Arquitetura de Acionamento de Duplo Pórtico:As cabeças de perfuração superior e inferior funcionam simultaneamente, perfurando furos passantes e furos cegos de ambos os lados sem virar o painel.
Serras de ranhurar integradas:Unidades de serra independentes cortam canais contínuos para os painéis traseiros do corpo simultaneamente com a perfuração para cavilhas e dobradiças.
Alinhamento por sensores óticos e laser:Sensores óticos sem contacto medem os bordos dianteiro e traseiro de cada painel à entrada em tempo real, ajustando dinamicamente as coordenadas de perfuração para compensar variações de comprimento do painel à escala micrométrica.
Compatibilidade de ferragens e fiabilidade estrutural
Como os padrões de montagem das ferragens são determinados diretamente pelos ficheiros de componentes CAD, os centros de perfuração geram furos perfeitamente alinhados para as normas globais de ferragens, incluindo os sistemas DTC, Blum, Hettich e Hafele.
Este posicionamento exato elimina a necessidade de ajuste manual durante a montagem, garantindo que as dobradiças abrem e fecham suavemente, que as corrediças das gavetas se alinham sem atrito e que as estruturas dos armários se montam esquadriadas e rígidas em todas as ocasiões.
4. Sustentabilidade e Conformidade: Fabrico de Mobiliário de Grau E0
As especificações arquitetónicas modernas exigem conformidade rigorosa com as normas internacionais de qualidade do ar interior (QAI) e de emissões químicas. A integração de máquinas CNC automatizadas desempenha um papel direto na manutenção da conformidade ambiental, apoiando especificamente as diretrizes de fabrico de mobiliário de grau E0.
Normas Internacionais de Emissão de Formaldeído
Norma Europeia E1: Limite admissível de formaldeído ≤ 0,124 mg/m³ de ar (0,1 ppm).
Norma Europeia E0: Limite admissível de formaldeído ≤ 0,050 mg/m³ de ar.
CARB Fase 2 / EPA TSCA Título VI: Limite admissível de formaldeído ≤ 0,050 ppm para substratos de MDF e contraplacado.
Norma ENF (Emissão Ultrabaixa): Limite admissível de formaldeído ≤ 0,025 mg/m³ de ar.
As linhas de fabrico automatizadas industriais preservam a conformidade do substrato através de controlos de processo concebidos por engenharia:
Extração de Poeiras e Controlo da Qualidade do Ar
Os materiais de substrato certificados segundo as normas E0, CARB Fase 2 ou EPA TSCA Título VI exigem ambientes de processamento limpos e sem pó para manter a integridade da superfície e o desempenho dos adesivos. Os centros de maquinagem CNC automatizados incorporam sistemas centralizados de extração de pó em circuito fechado que funcionam com elevada velocidade de captação:
Invólucros de alto vácuo: Capta pó de madeira em suspensão no ar diretamente no fuso da fresa, evitando a acumulação de pó nos canais de junção dos painéis e nos laminados de superfície.
Preservação da Integridade do Material: Impede a contaminação por partículas microscópicas de pó entre a superfície do substrato e os adesivos de colagem de orlas, assegurando a vedação hermética necessária para confinar potenciais emissões vestigiais no interior dos núcleos dos painéis.
Redução de Resíduos e Otimização de Recursos
Ao maximizar o rendimento dos painéis através de algoritmos computorizados de nesting, o fabrico automatizado por CNC reduz drasticamente a geração de desperdícios de madeira por unidade de armário. A utilização eficiente de materiais apoia diretamente práticas arquitetónicas sustentáveis e quadros de certificação de construção verde, como o LEED (Leadership in Energy and Environmental Design) e o BREEAM.
5. Entrega de Projetos B2B: Otimização da Execução no Estaleiro
Para promotores de projetos globais e empreiteiros gerais, o sucesso financeiro de um projeto depende fortemente da eficiência da instalação no estaleiro. A pré-maquinação fora do estaleiro e o fabrico automatizado transferem a mão de obra crítica de fabrico das condições incontroladas do estaleiro para um ambiente fabril controlado.
Montagem Plug-and-Play Pré-Maquinada
Ao concluir todos os cortes, a selagem de orlas e a furação para ferragens com precisão CNC, os componentes dos armários funcionam como blocos de construção modulares e encaixáveis:
1. Eliminação do Corte em Obra:As equipas de instalação já não precisam de cortar, aplainar ou perfurar os corpos dos armários no local, reduzindo significativamente o pó, a poluição sonora e os custos de mão de obra na instalação.
2.Identificação de componentes sem erros:As linhas automatizadas de processamento CNC imprimem etiquetas de código de barras diretamente em cada componente do painel. Os instaladores limitam-se a ler os códigos de barras para consultar as sequências de montagem, os requisitos de ferragens e os dados de colocação na planta.
3.Entrega rápida do projeto:A redução do tempo de montagem permite aos empreiteiros cumprir prazos de entrega apertados, mantendo uma qualidade de carpintaria consistente em centenas de unidades residenciais ou comerciais.
Conclusão técnica: O futuro da carpintaria de precisão
A produção automatizada por CNC já não é apenas uma melhoria operacional; é uma base essencial para a carpintaria arquitetónica de alto desempenho. Ao integrar a nidificação CNC automatizada, a orlagem de alta velocidade, a perfuração multifuso de 6 faces e o processamento de substratos sustentáveis, as instalações de produção modernas garantem que cada painel de armário cumpre padrões estruturais e estéticos exatos.
Para compradores internacionais, arquitetos e gestores de projeto, especificar protocolos de produção automatizada assegura total fidelidade ao design, durabilidade a longo prazo e uma instalação perfeita no local em projetos de interiores exigentes.
Lista de verificação para aquisição arquitetónica B2B
Ao avaliar parceiros de fabrico para projetos de carpintaria interior de grande escala, verifique se o fornecedor mantém as seguintes capacidades tecnológicas:
Integração de nidificação CNC:Fluxo de trabalho de software CAD/CAM automatizado com otimização dinâmica do rendimento de material.
Máquinas de orlagem PUR Jowat alemãs:Aplicação de cola hot-melt sem juntas, com capacidades de pré-fresagem e arredondamento de cantos.
Capacidade de perfuração em 6 faces:Perfuração simultânea multi-eixo para precisão na colocação de ferragens.
Substratos certificados E0/CARB:Inventário de placas de baixo formaldeído totalmente em conformidade, com rastreabilidade da certificação de fábrica.
Verificação de pré-montagem em fábrica:Protocolos de teste com maquete à escala real 1:1 e inspeção dimensional antes do empacotamento para exportação.